Per le officine che valutano attrezzature per il taglio di precisione, la risposta breve è questa: a elettroerosione a filo La macchina utilizza un filo metallico alimentato continuamente come elettrodo per erodere il materiale conduttivo attraverso scariche elettriche controllate, consentendo il taglio di profili complessi, tolleranze strette e materiali duri senza contatto meccanico diretto. Ricerca degli acquirenti filo per elettroerosione generalmente si sceglie tra tre ampie categorie di macchine: elettroerosione a filo a media velocità, elettroerosione a filo ad alta velocità (alternativo) ed elettroerosione a filo a conicità grande, ciascuna adatta a diverse combinazioni di requisiti di spessore, angolo di conicità e finitura superficiale. An filo della macchina per elettroerosione Il sistema viene generalmente selezionato in base alla geometria della parte, al materiale da tagliare e al numero di passaggi necessari per raggiungere la finitura desiderata, piuttosto che su un'unica specifica universale.
Questo articolo illustra i tipi più comuni di macchine per elettroerosione a filo, come sono strutturate internamente, dove ciascun tipo tende a adattarsi meglio, come si confrontano le prestazioni relative in base a diversi criteri e cosa comporta in genere la manutenzione continua. Sono incluse una guida pratica alla selezione, insieme a una tabella comparativa e diverse visualizzazioni di dati che riassumono il posizionamento relativo di ciascuna categoria di macchina.
La lavorazione per elettroerosione a filo è un processo senza contatto che si basa sull’elettroerosione anziché sulla forza di taglio
Le macchine per elettroerosione a filo a media velocità sono ampiamente utilizzate per lavori generali con utensili e matrici
Le macchine per elettroerosione a filo (alternative) ad alta velocità sono comuni laddove il riutilizzo del filo e l'efficienza dei costi sono importanti
Le macchine per elettroerosione a filo conico di grandi dimensioni si occupano di parti che richiedono un taglio angolato significativo
La scelta tra le categorie di macchine per elettroerosione a filo dipende meno dalla marca e più dalla capacità della macchina corrispondente spessore del pezzo, angolo di conicità richiesto e tolleranza di finitura per le parti effettivamente prodotte.
Tipi comuni di macchine per elettroerosione a filo e loro caratteristiche
Macchine per elettroerosione a filo a media velocità
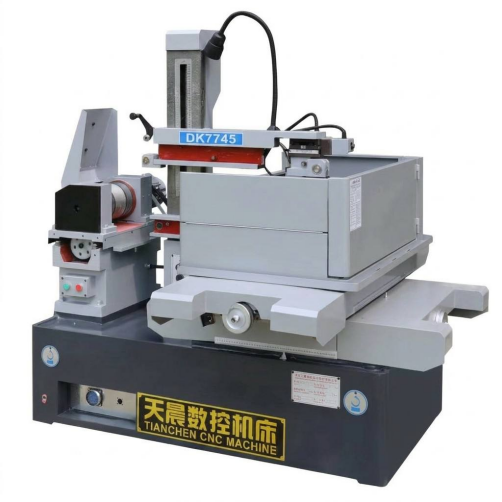
Le macchine per elettroerosione a filo a velocità media, a volte descritte come macchine a filo mobile alternativo migliorato, fanno scorrere il filo avanti e indietro attraverso il pezzo mentre applicano più passaggi di rifinitura per rifinire progressivamente la superficie tagliata. Questa categoria è spesso il punto di partenza predefinito per le officine di utensili e matrici perché bilancia ragionevolmente bene velocità di taglio, finitura superficiale e costo delle attrezzature per un'ampia gamma di geometrie delle parti. Il filo è generalmente a base di molibdeno e viene riutilizzato in più passaggi, cosa che i negozi spesso considerano un modo pratico per gestire filo per elettroerosione consumo senza sacrificare la qualità di finitura del taglio finale.
Macchine per elettroerosione a filo (alternative) ad alta velocità
Le macchine per elettroerosione a filo ad alta velocità condividono il principio alternativo dell'alimentazione del filo, ma sono generalmente configurate per una produttività di sgrossatura più rapida, spesso a scapito della finitura superficiale rispetto a una configurazione a velocità media con rifilatura pesante. Queste macchine tendono ad adattarsi ad ambienti di produzione in cui il tempo ciclo conta più del raggiungimento della superficie più fine possibile e dove le successive operazioni di finitura potrebbero già far parte del flusso di lavoro. Poiché il filo si sposta avanti e indietro, è possibile utilizzare una singola bobina per più parti, il che viene spesso citato come considerazione pratica in termini di costi per il taglio di sgrossatura di grandi volumi.
Macchine per elettroerosione a filo con cono grande
Le macchine per elettroerosione a filo conico di grandi dimensioni sono costruite con teste guidafilo e configurazioni degli assi in grado di mantenere angoli significativi tra le guide filo superiore e inferiore, che consentono al filo di tagliare angoli di spoglia ripidi in un pezzo in lavorazione in un unico passaggio. Questa categoria viene generalmente selezionata per parti quali componenti di stampi per stampaggio, matrici per estrusione o altri utensili in cui una conicità pronunciata o un profilo a gradino è un requisito funzionale piuttosto che estetico. Poiché la struttura meccanica deve mantenere la rigidità anche quando le guide del filo oscillano ad angoli estremi, il design del telaio della macchina e la precisione della guida sono più importanti in questo caso che nelle macchine costruite principalmente per il taglio di pareti diritte.
Focus strutturale generale per categoria di macchine per elettroerosione a filo
Categoria macchina
Focus strutturale primario
Elettroerosione a filo a media velocità
Precisione di rifinitura multi-passaggio e posizionamento ripetibile
Elettroerosione a filo ad alta velocità
Affidabilità dell'avanzamento del filo e produttività di sgrossatura
Elettroerosione a filo con cono largo
Rigidità della guida del filo su intervalli angolari estremi
Serie PS-C
Elettroerosione a filo a media velocità configuration for general tool and die applications
Serie DK77-BC
Elettroerosione a filo a media velocità configuration with extended trim-pass control
Serie DK77-A
Configurazione per elettroerosione a filo alternativo ad alta velocità
Serie DK77-B
Configurazione per elettroerosione a filo alternativo ad alta velocità, alternate frame layout
Serie DK77-D
Elettroerosione a filo con cono largo configuration for steep-angle cutting
Le tre categorie non sono strettamente gerarchiche; ciascuno lo è ottimizzato per una diversa combinazione di velocità, finitura e capacità di rastremazione piuttosto che uno che semplicemente sovraperforma gli altri.
Come funzionano le macchine per elettroerosione a filo: principi e struttura
Una macchina per elettroerosione a filo rimuove il materiale attraverso una serie di scariche elettriche rapide tra l'elettrodo a filo e il pezzo da lavorare, entrambi immersi o lavati con un fluido dielettrico, solitamente acqua deionizzata. Ogni scarica vaporizza una piccola quantità di materiale e il fluido dielettrico elimina i detriti risultanti raffreddando al tempo stesso la zona di taglio e contribuendo a controllare lo spazio di scarico. Poiché il filo non preme mai fisicamente contro il pezzo in lavorazione, le forze di taglio rimangono molto basse, il che è uno dei motivi per cui l’elettroerosione a filo viene comunemente utilizzata su acciai per utensili temprati e altri materiali difficili da lavorare convenzionalmente.
Il posizionamento è gestito da un sistema di controllo CNC che guida la tavola X-Y (e, sulle macchine con capacità di conicità, gli assi di guida del filo U-V) secondo un profilo della parte programmato, mentre un'unità di alimentazione separata governa i parametri di scarica come la frequenza degli impulsi e la corrente. Il telaio meccanico, il sistema di trasporto del filo e il sistema di circolazione dielettrica lavorano insieme all'elettronica di controllo, quindi la rigidità della macchina e la precisione del controllo sono generalmente considerate insieme piuttosto che come aspetti separati quando si valuta una macchina.
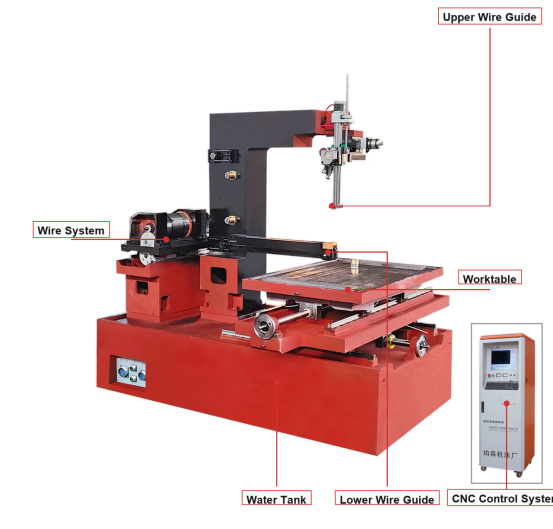
Sistema meccanico e strutturale
Getto del basamento e della colonna della macchina
Piano di lavoro X-Y e, ove applicabile, assi conici U-V
Teste guidafilo superiori e inferiori
Bobina di filo, sistema di tensionamento e di avvolgimento
Serbatoio del fluido dielettrico e circuito di filtraggio
Sistema di controllo e di alimentazione
Controllore CNC e interfaccia del programma pezzo
Sistema di servoazionamento per il posizionamento degli assi
Alimentazione a impulsi per la generazione di scariche
Circuiti di rilevamento del gap e controllo adattivo
Rilevamento della rottura del filo e interblocchi di sicurezza
Poiché la forza di taglio è minima, il problema principale è la rigidità della macchina per elettroerosione a filo mantenendo la precisione del posizionamento nel tempo piuttosto che resistere a carichi meccanici pesanti.
Posizionamento relativo della velocità di taglio nelle categorie di elettroerosione a filo
Prima di confrontare i numeri, è utile capire cosa significa effettivamente "velocità di taglio" nel contesto dell'elettroerosione a filo. La velocità di taglio effettiva dipende fortemente dal tipo di materiale, dallo spessore del pezzo, dal diametro del filo e dal numero di passaggi di rifilatura programmati, quindi ogni singola cifra è solo una guida approssimativa piuttosto che una valutazione fissa. Il grafico seguente presenta un indice semplificato e illustrativo piuttosto che valori misurati esatti, inteso a mostrare come le tre categorie di macchine si confrontano generalmente tra loro in scenari tipici di sgrossatura. Un indice più elevato riflette una categoria di macchina generalmente associata a una rimozione del materiale al primo passaggio più rapida in condizioni comparabili. Queste cifre servono solo come orientamento generale e non devono essere trattate come specifiche garantite per alcun modello di macchina specifico.
Leggendo il grafico, le macchine per elettroerosione a filo a velocità media generalmente si collocano verso l'estremità più alta di questa scala illustrativa perché la programmazione multi-passaggio consente loro di combinare un taglio di sgrossatura ragionevolmente veloce con tagli di rifilatura aggiuntivi che recuperano successivamente la finitura superficiale. Le macchine alternative ad alta velocità sono posizionate al centro, riflettendo il loro ruolo comune di macchine da lavoro per il taglio diretto dove la finitura estrema non è la preoccupazione principale. Le macchine con conicità grande mostrano un indice comparativamente più basso in questo particolare grafico, ma questo non è tanto un punto debole quanto un riflesso della loro priorità di progettazione: la geometria della guida del filo e il sistema di controllo sono ottimizzati per mantenere la precisione ad angoli ripidi piuttosto che per massimizzare la produttività nel taglio dritto. In pratica, un'officina che taglia principalmente componenti di stampi conici non sceglierebbe una macchina basandosi solo su questo indice, poiché la capacità di conicità sarebbe il fattore decisivo piuttosto che la velocità pura. Vale anche la pena notare che all'interno di ciascuna categoria, la produttività effettiva varia in base al diametro del filo, alla conduttività del materiale e all'aggressività con cui vengono impostati i parametri dell'impulso. Il filo più sottile generalmente consente dettagli più fini ma può ridurre la velocità di taglio pratica, mentre il filo più spesso può tagliare più velocemente ma limita il raggio dell'angolo interno più piccolo ottenibile. Lo spessore del pezzo ha un effetto simile: la velocità di taglio di una determinata macchina generalmente diminuisce all'aumentare dello spessore del materiale, poiché il fluido dielettrico deve eliminare i detriti da un canale di scarico più lungo. Le strategie multi-passaggio complicano ulteriormente qualsiasi confronto a numero singolo, poiché un'officina potrebbe deliberatamente rallentare la prima passata per proteggere la durata del filo e fare affidamento sulle passate di rifinitura per la finitura, barattando di fatto la velocità pura con la coerenza. Per gli acquirenti che confrontano le macchine fianco a fianco, richiedi i dati di taglio di prova del fornitore per il materiale e lo spessore specifici rilevanti per le tue parti invece di fare affidamento su categorie generalizzate. Infine, tieni presente che le condizioni della macchina, la qualità del fluido dielettrico e la consistenza dell'alimentazione del filo influenzano tutti la velocità di taglio nel mondo reale tanto quanto la categoria della macchina sottostante, quindi una macchina di livello intermedio ben mantenuta può a volte sovraperformare una con specifiche superiori mal mantenuta.
Scenari applicativi e criteri di selezione chiave per le macchine per elettroerosione a filo
Le macchine per elettroerosione a filo vengono utilizzate nella produzione di utensili e matrici, nella costruzione di stampi, nella produzione di componenti aerospaziali, nella produzione di dispositivi medici e in varie applicazioni di utensili automobilistici, in genere ovunque un materiale conduttivo richieda un taglio preciso del profilo senza lo stress meccanico della lavorazione tradizionale. La selezione in genere si riduce all'adattamento della capacità della macchina ai requisiti specifici del pezzo piuttosto che alla scelta di un'unica configurazione "migliore" per ogni lavoro.
Spessore massimo del pezzo che la macchina può accogliere all'interno del suo spazio di lavoro
Angolo di conicità massimo richiesto, che determina se è necessaria una configurazione con conicità grande
Finitura della superficie target e se più passaggi di rifilatura fanno parte del processo previsto
Tipo di materiale e conduttività, poiché alcuni materiali richiedono parametri di scarico regolati
Il volume di produzione previsto e se il consumo di filo o il tempo di ciclo rappresentano il fattore di costo maggiore
Compatibilità con i diametri di filo esistenti e con i sistemi a fluido dielettrico già utilizzati in officina
Le officine di stampi e attrezzature che tagliano regolarmente punzoni per stampaggio e matrici per tranciatura spesso danno priorità alla capacità di rastremazione e alla ripetibilità di posizionamento, poiché queste parti spesso combinano pareti diritte con sezioni in rilievo angolate. I produttori di stampi che tagliano inserti per anime e cavità tendono a dare un peso notevole alla finitura superficiale, perché la superficie tagliata a filo può essere la finitura finale o può richiedere solo una leggera lucidatura successivamente. I produttori di componenti aerospaziali e medicali lavorano spesso con leghe difficili e tolleranze dimensionali strette, il che pone l'accento sulla stabilità del sistema di controllo e sulle prestazioni ripetibili del passaggio di rifinitura piuttosto che sulla velocità pura del primo passaggio.
Il modo più affidabile per selezionare una macchina per elettroerosione a filo è quello di mappare i requisiti effettivi di spessore, conicità e finitura della parte rispetto all'area di lavoro e all'intervallo di conicità dichiarati dal produttore prima di confrontare qualsiasi altra caratteristica.
Miglioramento della finitura superficiale nei tagli di rifinitura successivi
Uno dei concetti più pratici per chiunque valuti i processi a filo di una macchina per elettroerosione a filo è la relazione tra il numero di passate di taglio e la finitura superficiale risultante. Una prima passata di taglio grezzo generalmente rimuove rapidamente il materiale sfuso ma lascia una superficie relativamente ruvida, poiché l'energia di scarica utilizzata per la rimozione rapida tende a lasciare segni di rifusione più grandi. Le successive passate di rifinitura utilizzano un'energia di scarico progressivamente inferiore e offset più stretti, rifinendo la superficie ad ogni passata. Le officine normalmente pianificano da due a quattro passaggi totali a seconda della tolleranza di finitura indicata sul disegno della parte. Il grafico seguente illustra questa relazione generale utilizzando un indice di rugosità relativo semplificato piuttosto che un valore Ra specifico legato a qualsiasi macchina o materiale.
Il forte calo tra la prima e la seconda passata in questo grafico riflette il modello generale dell'elettroerosione a filo: il singolo miglioramento più grande nella finitura superficiale di solito deriva dall'aggiunta di una sola passata di rifinitura dopo il taglio di sgrossatura iniziale. Ogni passaggio aggiuntivo successivo tende a fornire un miglioramento incrementale minore, motivo per cui molti negozi si fermano a tre o quattro passaggi una volta che i rendimenti decrescenti superano il tempo di ciclo aggiunto. Questa tendenza è ampiamente discussa nella letteratura sui processi EDM e riflette la fisica sottostante alla riduzione dell'energia di scarica piuttosto che le impostazioni specifiche di ogni singolo produttore. Una prima passata grezza utilizza in genere una corrente più elevata e una durata dell'impulso più lunga per massimizzare la velocità di rimozione del materiale, che crea intrinsecamente uno strato di rifusione più profondo e una struttura superficiale più grossolana. I passaggi di rifinitura riducono la corrente, accorciano la durata dell'impulso e spesso riducono l'offset tra il percorso del filo e il profilo finito, che è ciò che consente di rifinire progressivamente la superficie senza modificare in modo significativo le dimensioni complessive della parte. Per le parti con un richiamo di finitura stretto, possono essere specificati quattro o più passaggi, mentre le parti destinate ad ulteriore smerigliatura o lucidatura potrebbero richiedere solo un singolo taglio di sgrossatura. Vale anche la pena notare che il conteggio delle passate interagisce con il taglio conico: su macchine con conicità grande, mantenere una finitura uniforme su un angolo ripido può richiedere passate aggiuntive rispetto a un taglio a parete diritta di spessore simile. Il diametro del filo e la consistenza della tensione influiscono anche sulla prevedibilità della convergenza di una macchina verso una finitura target attraverso più passaggi, poiché qualsiasi variazione nella posizione del filo tra i passaggi può annullare il vantaggio di finitura desiderato. Le officine che registrano i valori Ra effettivi misurati per passaggio per le proprie macchine e materiali otterranno un quadro molto più accurato di qualsiasi grafico generalizzato, poiché la finitura effettiva dipende dalla pulizia dielettrica, dalle condizioni del filo e dal materiale del pezzo tanto quanto dal conteggio dei passaggi. Infine, gli acquirenti che confrontano il consumo di filo della macchina per elettroerosione a filo dovrebbero ricordare che più passaggi di rifilatura generalmente significano più filo utilizzato per parte, quindi i requisiti di finitura e il costo del filo dovrebbero essere considerati insieme durante la pianificazione del processo.
Settori industriali comuni che utilizzano apparecchiature per elettroerosione a filo
L’adozione dell’elettroerosione a filo varia in modo significativo a seconda del settore, in gran parte in base alla frequenza con cui un determinato settore necessita di profili precisi tagliati in materiali conduttivi duri o difficili da lavorare. Il lavoro con utensili e matrici rimane una delle applicazioni più comuni, poiché punzoni, matrici e relativi utensili spesso richiedono sia materiali temprati che tolleranze di profilo strette. Segue da vicino la realizzazione degli stampi, in particolare per gli inserti con geometria interna complessa che sarebbero difficili da raggiungere con la fresatura convenzionale. L'industria aerospaziale, i dispositivi medici e gli strumenti automobilistici completano i rimanenti casi d'uso significativi, ciascuno con la propria enfasi sul tipo di materiale, sulla tolleranza e sulla finitura. L'indice di utilizzo relativo riportato di seguito è illustrativo, inteso a trasmettere modelli di prevalenza generali comunemente descritti nelle fonti del settore manifatturiero piuttosto che una cifra precisa sulla quota di mercato.
Le applicazioni di utensili e matrici ottengono il punteggio più alto in questo indice illustrativo perché i componenti di utensili in acciaio temprato sono un abbinamento quasi ideale per i punti di forza dell'elettroerosione a filo: il processo gestisce materiali temprati senza i problemi di usura dell'utensile associati al taglio convenzionale e produce gli angoli interni affilati spesso necessari nei set di stampi. La produzione di stampi segue da vicino per ragioni simili, in particolare quando un inserto presenta dettagli interni fini che altrimenti richiederebbero più operazioni convenzionali o elettrodi specializzati per l'EDM a tuffo. I settori aerospaziale e automobilistico mostrano un utilizzo di fascia media comparabile, generalmente legato a specifici componenti di attrezzature e attrezzature piuttosto che applicato a ogni parte di tali settori. Le applicazioni dei dispositivi medici, pur essendo di volume complessivo inferiore, spesso comportano rigorosi requisiti di tolleranza su componenti piccoli e complessi, motivo per cui l'elettroerosione a filo rimane rilevante anche in volumi di utilizzo relativamente inferiori. Vale la pena notare che questi cinque settori non si escludono a vicenda dal punto di vista di un'officina, poiché una macchina per elettroerosione a filo singolo in un'officina può servire i clienti di utensili e stampi una settimana e i clienti di utensili aerospaziali la settimana successiva. Inoltre, la prevalenza del settore cambia nel tempo con l'evoluzione dei materiali e della progettazione dei componenti, pertanto l'effettivo mix di clienti di un'officina costituisce una guida più affidabile sull'utilizzo previsto delle macchine rispetto a qualsiasi grafico settoriale generalizzato. Gli acquirenti che valutano un grossista o un fornitore di macchine per elettroerosione a filo per un nuovo acquisto dovrebbero valutare il proprio mix tipico di componenti più pesantemente rispetto alle statistiche generali del settore quando specificano la capacità della macchina. Per un'officina che serve più settori, la versatilità nell'intervallo di spessori e la capacità di conicità spesso contano di più dell'ottimizzazione mirata per il profilo della parte tipico di un settore. Poiché la costruzione di utensili, matrici e stampi rappresenta insieme un'ampia percentuale di applicazioni comuni, molti produttori di macchine enfatizzano naturalmente questi casi d'uso nelle opzioni di progettazione e configurazione dei prodotti. Anche così, lo stesso processo di elettroerosione a filo sottostante è in gran parte guidato dal materiale e dalla geometria piuttosto che specifico del settore, il che significa che una macchina ben configurata può generalmente servire più settori senza richiedere apparecchiature dedicate separate per ciascuno di essi.
Confronto dettagliato delle categorie di macchine per elettroerosione a filo
Il confronto tra le categorie di macchine per elettroerosione a filo in base a diversi criteri contemporaneamente aiuta a chiarire perché nessun singolo tipo è universalmente preferibile. Il grafico radar riportato di seguito traccia cinque criteri comunemente indicati fianco a fianco per le macchine a media velocità, alta velocità e con conicità grande, utilizzando un indice relativo semplificato 0-10 per ciascun attributo. Questo tipo di visualizzazione multicriterio è spesso più informativa di qualsiasi singolo numero della scheda tecnica, perché mostra i compromessi che un negozio accetta quando sceglie una categoria rispetto a un'altra. Come per i grafici precedenti, i valori mostrati sono illustrativi e intesi come orientamento generale, non sostitutivi delle specifiche documentate di una macchina specifica. Leggere la forma di ogni poligono piuttosto che di ogni singolo punto tende a fornire il quadro più chiaro del profilo complessivo di una categoria di macchina.
Velocità media Alta velocità Conicità grande
Il poligono a velocità media si estende maggiormente lungo gli assi della velocità di taglio e della finitura superficiale, il che è coerente con il suo ruolo di macchina per uso generale che bilancia la finitura a passaggi multipli con una produttività ragionevole. Il poligono ad alta velocità mostra la sua più ampia estensione lungo la semplicità di manutenzione, riflettendo il percorso del cavo alternativo relativamente semplice che molte officine trovano più facile da manutenere quotidianamente. Il poligono a conicità grande si estende chiaramente più lontano lungo l'asse della capacità di conicità, che è esattamente ciò per cui è progettata questa categoria, anche se mostra una lettura più modesta sulla velocità di taglio grezzo. Nessuna delle tre forme domina su tutti e cinque gli assi, il che rafforza visivamente il punto che la selezione della macchina è un esercizio di compromesso piuttosto che la ricerca di un’unica opzione migliore. Le officine che necessitano principalmente di tagli a parete diritta con finitura superficiale resistente probabilmente troveranno il profilo a velocità media più adatto alle loro esigenze. Le officine focalizzate sulla sgrossatura di grandi volumi in cui la finitura viene gestita a valle potrebbero invece propendere per il profilo ad alta velocità. Le officine che lavorano con matrici per stampaggio, attrezzature per estrusione o altri componenti con angoli ripidi generalmente troveranno la forza del profilo conico grande in quell'asse più importante delle sue prestazioni relativamente medie altrove. I punteggi di rigidità sono abbastanza vicini in tutte e tre le categorie in questa illustrazione, il che riflette il fatto che le macchine per elettroerosione a filo generalmente non hanno bisogno di resistere a forze di taglio pesanti come fanno le fresatrici convenzionali, quindi le differenze di rigidità strutturale tendono a manifestarsi più nella precisione di posizionamento a lungo termine che nell'evidente deflessione durante il taglio. Vale la pena ricordare che qualsiasi modello di macchina specifico può variare da questi profili di categoria generalizzati a seconda delle scelte progettuali individuali, del sistema di controllo e della qualità costruttiva. Gli acquirenti sono incoraggiati a richiedere campioni di taglio di prova o specifiche documentate a un fornitore di macchine per elettroerosione a filo per il particolare modello in esame piuttosto che fare affidamento esclusivamente su confronti a livello di categoria come questo. Utilizzata insieme alla tabella seguente, questa visualizzazione radar ha lo scopo di supportare una conversazione più informata con un produttore su quale configurazione si adatta meglio all'effettivo mix di parti di un'officina.
Confronto generale delle categorie di macchine per elettroerosione a filo secondo criteri di valutazione comuni
Criterio
Velocità media
Alta velocità
Conicità grande
Gamma tipica di conicità
Moderato
Limitato
Esteso
Strategia finale comune
Passaggi di rifinitura multipli
Finitura singola o leggera
Passaggi di rifinitura multipli
Manipolazione tipica del filo
Alternativo, riutilizzato
Alternativo, riutilizzato
Alternativo, riutilizzato
Tipo di parte più adatto
Profili generali
Tagli grezzi ad alto volume
Utensili per angoli ripidi
Nessuna categoria di macchine per elettroerosione a filo singolo vince su ogni criterio; la scelta giusta dipende da quale o due criteri contano di più per il tuo mix di parti effettivo .
Manutenzione e manutenzione a lungo termine delle apparecchiature per elettroerosione a filo
Una manutenzione costante è generalmente ciò che distingue una macchina per elettroerosione a filo che mantiene la sua precisione per anni da una che esce prematuramente dalla tolleranza. Poiché il processo dipende da un percorso pulito del fluido dielettrico, da una tensione stabile del filo e da un posizionamento preciso della guida del filo, l'attenzione di routine a questi sistemi tende ad essere più importante di qualsiasi singola riparazione drammatica.
Monitorare la resistività del fluido dielettrico e sostituire i filtri regolarmente per mantenere condizioni di scarico stabili
Ispezionare periodicamente le guide del filo e le filiere diamantate, poiché l'usura in questi casi influisce direttamente sulla precisione del posizionamento
Controllare la calibrazione della tensione del filo per mantenere il comportamento di taglio coerente tra i passaggi
Pulire il percorso di alimentazione del filo e i contatti di alimentazione per evitare un'erogazione di corrente incoerente
Verificare periodicamente la precisione del posizionamento dell'asse, in particolare dopo ogni spostamento significativo della macchina
Mantenere il serbatoio dielettrico e gli ugelli di lavaggio liberi da accumuli di detriti per garantire condizioni di lavaggio stabili
Le officine che registrano le condizioni del fluido dielettrico, le date di sostituzione dei filtri e i controlli periodici di precisione tendono a rilevare prima le derive, il che generalmente riduce i tempi di fermo non pianificati rispetto a un approccio di manutenzione puramente reattivo. L'usura della guida del filo, in particolare, è facile da trascurare perché i suoi effetti sulla precisione della parte possono essere graduali piuttosto che improvvisi, quindi un intervallo di ispezione fisso è spesso più affidabile che aspettare che si manifesti un problema visibile.
La precisione di posizionamento su una macchina per elettroerosione a filo viene mantenuta controlli dielettrici di routine, guida del filo e calibrazione piuttosto che attraverso un singolo aggiustamento una tantum.
Informazioni su POOSN: produttore di macchine per elettroerosione a filo professionale
Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. (POOSN) è un produttore professionale specializzato nella ricerca, sviluppo e produzione di macchine per elettroerosione a filo CNC. Con oltre 30 anni di esperienza nella produzione, POOSN ha sviluppato una vasta esperienza nella tecnologia dell'elettroerosione a filo e nelle apparecchiature di lavorazione di precisione.
La nostra gamma di prodotti copre diverse soluzioni per elettroerosione a filo, comprese le macchine per elettroerosione a filo a media velocità della serie PSC, le macchine per elettroerosione a filo a media velocità DK60BC e le macchine per elettroerosione a filo ad alta velocità della serie DK77. Forniamo anche configurazioni di macchine personalizzate per diverse dimensioni di pezzi, materiali, spessori, requisiti di conicità e volumi di produzione.
POOSN gestisce uno stabilimento produttivo di 13.703 m² con un team di professionisti di circa 80 dipendenti, tra cui ingegneri di ricerca e sviluppo e personale di controllo qualità. Il nostro processo di produzione comprende la lavorazione meccanica, l'assemblaggio della macchina, l'integrazione elettrica, i test e l'ispezione finale per garantire prestazioni stabili della macchina prima della spedizione.
Serviamo produttori di stampi, aziende di lavorazione, distributori e utenti industriali nei mercati internazionali, con servizi OEM e ODM disponibili per le specifiche esigenze dei clienti.
Che tu abbia bisogno di una macchina per elettroerosione a filo per la produzione di stampi di precisione, la produzione generale o il taglio conico specializzato, POOSN può consigliarti una soluzione adatta in base ai requisiti della tua applicazione.
Lavorare con un produttore che copre le categorie di elettroerosione a filo a media velocità, alta velocità e con conicità grande sotto lo stesso tetto può semplificare l'approvvigionamento per le officine che gestire una gamma mista di geometrie delle parti .
Domande frequenti sulle macchine per elettroerosione a filo
Q1. Cos'è una macchina per elettroerosione a filo?
Una macchina per elettroerosione a filo utilizza un elettrodo a filo in continuo movimento e scariche elettriche controllate per tagliare materiali elettricamente conduttivi. È ampiamente utilizzato per stampi, matrici, utensili di precisione e componenti che richiedono profili complessi ed elevata precisione di lavorazione.
Q2. Come funziona una macchina per elettroerosione a filo?
La macchina guida un sottile filo di elettrodo attraverso il pezzo da lavorare mentre scariche elettriche controllate rimuovono il materiale. Il fluido dielettrico raffredda l'area di lavorazione e rimuove i detriti, mentre il sistema CNC controlla il percorso di taglio.
Q3. Quali materiali può tagliare una macchina per elettroerosione a filo?
L'elettroerosione a filo può tagliare molti materiali elettricamente conduttivi, tra cui acciaio per utensili, acciaio temprato, acciaio inossidabile, rame, ottone, alluminio, carburo e altre leghe conduttive. Le prestazioni di taglio dipendono dal materiale, dallo spessore e dai parametri di lavorazione.
Q4. Qual è la differenza tra elettroerosione a filo a media velocità e ad alta velocità?
Le macchine per elettroerosione a filo a media velocità generalmente forniscono un equilibrio tra efficienza di taglio, precisione e finitura superficiale, rendendole adatte per lavorazioni generali e applicazioni di stampi. Le macchine per elettroerosione a filo ad alta velocità si concentrano maggiormente sull’efficienza di taglio e sulla produttività della produzione.
Q5. Quanto è precisa una macchina per elettroerosione a filo?
La precisione della lavorazione dipende dalla struttura della macchina, dal sistema CNC, dalla tensione del filo, dal materiale del pezzo, dallo spessore e dai parametri di lavorazione. Per le applicazioni che richiedono precisione specifica, i clienti devono fornire il disegno e i requisiti del pezzo in lavorazione in modo che il produttore possa valutare la configurazione della macchina adatta.
Q6. Quanto dura il filo di molibdeno?
La durata del filo di molibdeno dipende dalla velocità di taglio, dal tempo di lavorazione, dal materiale del pezzo, dallo spessore, dai parametri elettrici e dalla tensione del filo. L'ispezione regolare e la corretta manutenzione possono aiutare a mantenere prestazioni di lavorazione stabili e prolungare la durata del filo.
D7. Come scelgo la macchina per elettroerosione a filo giusta?
Considerare il materiale del pezzo, lo spessore, le dimensioni, la precisione richiesta, la finitura superficiale, l'angolo di conicità e il volume di produzione. Fornire queste specifiche al produttore è il modo migliore per selezionare il modello e la configurazione della macchina adatti.
Q8. Come scelgo un produttore affidabile di elettroerosione a filo?
Considera l'esperienza produttiva del produttore, la qualità della macchina, la capacità produttiva, il controllo qualità, il supporto tecnico, la disponibilità dei pezzi di ricambio e il servizio post-vendita. Un produttore affidabile dovrebbe anche essere in grado di consigliare una macchina in base ai requisiti effettivi dell'applicazione.