Casa / Novità / Novità del settore / Elettroerosione a filo per il settore aerospaziale: guida al taglio di precisione per componenti critici
Elettroerosione a filo per il settore aerospaziale: guida al taglio di precisione per componenti critici
Casa / Novità / Novità del settore / Elettroerosione a filo per il settore aerospaziale: guida al taglio di precisione per componenti critici
Elettroerosione a filo per il settore aerospaziale: guida al taglio di precisione per componenti critici
2026-09-15
Il tuo negozio riceverà un lotto di piastre di bloccaggio delle pale delle turbine Inconel 718, una pila di sigilli antincendio in titanio e un set di inserti D2 temprati per uno stampo di forgiatura del carrello di atterraggio. Il disegno richiede tolleranze del profilo nell'ordine di ±0,005 mm, una finitura superficiale migliore di Ra 0,8 μm e uno strato rifuso privo di microfessure. Il programma di produzione ti dà sette giorni.
Requisiti come questi sono il motivo per cui l’elettroerosione a filo occupa un posto così stabile nella produzione aerospaziale. L'elettroerosione a filo (anche scritta elettroerosione a filo o WEDM) rimuove il materiale con scariche elettriche controllate in un fluido dielettrico, quindi la durezza e la tenacità del pezzo non limitano il processo nello stesso modo in cui limitano la fresatura o la rettifica. I materiali difficili o impossibili da tagliare con un utensile per bordi possono comunque essere tagliati su un profilo finito. Le officine aerospaziali si affidano da decenni al processo per scanalature in legno di abete, elementi di raffreddamento, staffe di precisione, anelli di tenuta e alloggiamenti a pareti sottili, dove bave, deflessione dell'utensile e bruciature da rettifica non sono accettabili.
Questa guida illustra come si comporta il processo sui materiali aerospaziali, dove si trovano i limiti pratici di tolleranza, finitura superficiale e integrità superficiale, quale classe di macchina vale la pena considerare per una determinata famiglia di parti e cosa verificare prima di effettuare un ordine, incluso un test di taglio sul proprio materiale.
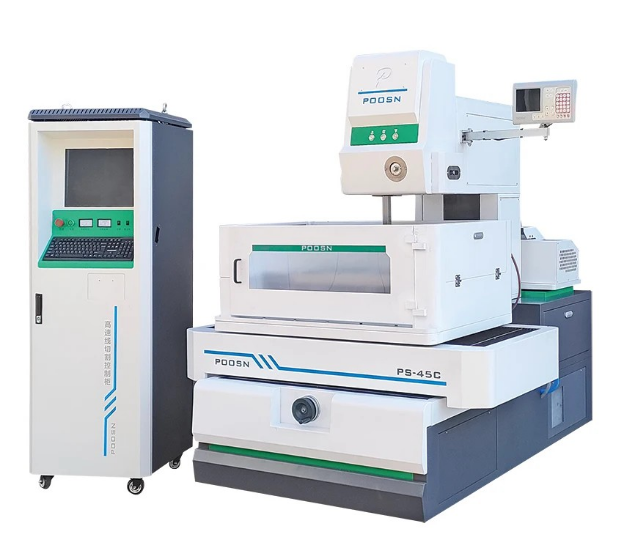
Macchina per elettroerosione a filo a media velocità serie POOSN PSC: taglio multi-pass per componenti e utensili di precisione.
Conclusione chiave: Vale la pena valutare l'elettroerosione a filo ogni volta che è necessario soddisfare durezza, tolleranza ristretta e integrità superficiale sulla stessa parte. Il resto di questa guida illustra il comportamento dei materiali, la tolleranza e i limiti di finitura, la selezione della macchina e cosa controllare prima di ordinare.
Perché l'elettroerosione a filo viene utilizzata per i componenti aerospaziali
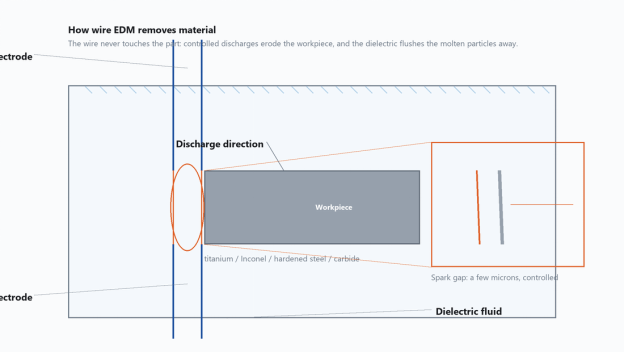
L'elettroerosione a filo genera ciascuna scarica tra un sottile elettrodo a filo energizzato e il pezzo in lavorazione, con la zona di taglio immersa (o bagnata dal) fluido dielettrico. Il filo non tocca mai il pezzo, lo spinterometro è contenuto entro pochi micron e il dielettrico trascina via le particelle fuse. Poiché la forza di taglio è essenzialmente pari a zero, le pareti sottili non si piegano, le parti delicate non si strappano e non è presente alcun utensile tagliente che si scheggia o si rompe. Questo è ciò che rende una macchina per elettroerosione a filo CNC una soluzione naturale per parti che altrimenti si distorcerebbero sotto carico meccanico.
Quattro caratteristiche contano maggiormente nel lavoro aerospaziale:
La durezza del materiale non è una barriera. Sulla stessa macchina è possibile tagliare un inserto in acciaio per utensili completamente temprato, un alloggiamento in Inconel fuso e un pattino antiusura in carburo sinterizzato; ciò che cambia è la velocità di avanzamento raggiungibile, non la fattibilità.
La zona influenzata dal calore è sottile. Poiché ogni scarica dura solo microsecondi e il dielettrico raffredda immediatamente la superficie, lo strato interessato è molto più sottile rispetto al taglio laser o plasma.
Non c'è sbavatura meccanica. Lo strato rifuso è uniforme lungo il contorno e può essere controllato con una passata di rifinitura anziché con la rifinitura manuale.
Il taglio della pila è pratico. Diversi fogli sottili possono essere fissati insieme e tagliati come un'unica pila, il che aumenta la produttività per piastre e spessori di tenuta.
Per ogni nuova parte, la pianificazione della produzione aerospaziale esegue un confronto make-or-buy e di processo. Il confronto più comune è l’elettroerosione a filo con la fresatura CNC, il taglio laser e il getto d’acqua abrasivo per la stessa geometria.
Come l'elettroerosione a filo rimuove il materiale: l'elettrodo a filo non tocca mai il pezzo e il dielettrico trascina via le particelle fuse.
Conclusione chiave: L'elettroerosione a filo viene scelta per il settore aerospaziale quando la priorità è una forza di taglio pari a zero, una zona sottile influenzata dal calore, un bordo privo di bave e la capacità di tagliare in pila parti sottili in un'unica configurazione.
Materialeei aerospaziali adatti all'elettroerosione a filo
La produzione aerospaziale utilizza una ristretta famiglia di leghe ad alte prestazioni, la maggior parte delle quali sono difficili da lavorare con i mezzi convenzionali: leghe di titanio, superleghe a base di nichel, acciai ad alta resistenza, materiali per utensili in carburo e leghe di alluminio per cellule. Ciascun gruppo si comporta in modo diverso nell'intervallo EDM e tali differenze influiscono sulla velocità di avanzamento, sulla tensione del filo e sulle impostazioni di lavaggio. Una macchina per elettroerosione per il taglio dei metalli non dipende da un tagliente, quindi la durezza non la blocca, ma la conduttività termica, il punto di fusione e il modo in cui il materiale si solidifica determinano comunque il risultato.
La tabella seguente riassume il modo in cui questi materiali rispondono tipicamente su apparecchiature WEDM a media e alta velocità utilizzando un elettrodo a filo di molibdeno e parametri di taglio standard.
Comportamento tipico dei comuni materiali aerospaziali nell'elettroerosione a filo
Material
Uso aerospaziale
Condizione tipica
Comportamento nel taglio
Lega di titanio Ti-6Al-4V
Staffe per cellule, sigilli antincendio, elementi di fissaggio
Ricotto o trattato termicamente, HRC 30-36
Taglia in modo netto a velocità moderata; buona finitura con multitaglio; il lavaggio è importante per lavare via le particelle di titanio.
Superlega a base nichel Inconel 718
Dischi, involucri, guarnizioni di turbine
Soluzione trattata e invecchiata, HRC 36-44
Più lento dell'acciaio; la minore densità di corrente aiuta a evitare microfessure; utilizzare skipass separati per controllare lo strato di rifusione.
Acciaio per utensili temprato (D2, H13)
Matrici per forgiatura, utensili per rifinitura, inserti per stampi
Temprato a HRC 52-62
Taglio rapido e finitura eccellente; la durezza non riduce la velocità di avanzamento.
Carburo di tungsteno
Utensili da taglio, cuscinetti antiusura, calibri
Sinterizzato, molto duro
Lento; richiede bassa energia per evitare fessurazioni; il filo sottile e la bassa potenza danno il miglior vantaggio.
Alluminio 7075-T6
Longheroni, staffe, prototipi della cellula
HRC 20-24
Taglio più veloce; rifusione bassa; adatto per parti impilate.
Acciaio bassolegato 4340
Componenti del carrello di atterraggio
Temprato, HRC 40-50
Buona velocità di taglio; finitura coerente; il lavaggio standard funziona bene.
La velocità relativa di sgrossatura è importante per la pianificazione della produzione. La classifica seguente è qualitativa e viene fornita come guida alla pianificazione, non come valori misurati: il risultato effettivo dipende dall'altezza del pezzo, dal diametro del filo, dalle condizioni di lavaggio e dalle impostazioni del generatore.
Velocità relativa di sgrossatura dei comuni materiali aerospaziali nell'elettroerosione a filo
Material
Velocità relativa di sgrossatura
Motivo principale
Alluminio 7075-T6
Il più veloce
Elevata conduttività termica, basso punto di fusione, lavaggio pulito
Acciaio bassolegato 4340
Veloce
L'acciaio conduce il calore e scorre in modo pulito
Acciaio per utensili temprato (D2, H13)
Veloce
La durezza non riduce la velocità di alimentazione, ma i fanghi devono essere lavati
Ti-6Al-4V
Moderato
La bassa conduttività termica concentra il calore nell'interstizio, quindi l'avanzamento deve rimanere moderato per evitare la rottura del filo
Inconel 718
Lento
Elevata temperatura di fusione combinata con bassa conduttività termica
Carburo di tungsteno
Lentoest
È necessaria una bassa energia per evitare microfessure sul bordo
Questa classifica ha conseguenze pratiche. Un lavoro in alluminio può essere eseguito molte volte più velocemente di un lavoro equivalente in metallo duro. Le stesse differenze influenzano la scelta della macchina: un’officina che taglia principalmente superleghe beneficia di un controllo preciso degli impulsi e di una robusta trasmissione del filo, mentre un’officina che taglia alluminio e acciaio può far funzionare macchine più semplici con una produttività maggiore. Spiega anche perché le strategie multi-taglio sono standard nel settore aerospaziale: il primo taglio definisce la forma e uno o due passaggi di rifinitura migliorano la finitura e rimuovono la maggior parte dello strato di rifusione. Sulle parti in titanio e Inconel, questi passaggi di rifinitura spesso fanno la differenza tra una parte rifiutata e una approvata.
Quattro note pratiche prima di impostare i parametri:
La polvere di titanio derivante dal taglio è abrasiva; filtrare attentamente il dielettrico e sostituire il mezzo filtrante nei tempi previsti.
Le superleghe a base di nichel possono indurirsi se il taglio si blocca; mantenere stabile la pressione di lavaggio e osservare la tensione del gap.
Il metallo duro deve essere tagliato con un filo nuovo o quasi nuovo per evitare la conicità causata dall'usura del filo.
Per le parti in alluminio impilate, aggiungere un foglio superiore sacrificale per proteggere il primo strato dai danni all'ingresso del filo.
Conclusione chiave: Abbina i tuoi parametri alla famiglia di leghe anziché a una singola impostazione generica; Le superleghe di titanio e nichel necessitano di energia controllata e passaggi di rifinitura disciplinati, mentre acciaio e alluminio premiano velocità di avanzamento più elevate.
Elettroerosione a filo vs fresatura CNC, taglio laser e getto d'acqua
Confronto tra elettroerosione a filo e processi di taglio termico e convenzionale per parti aerospaziali rappresentative
Criterio
Elettroerosione a filo
Fresatura CNC
Taglio laser
Getto d'acqua abrasivo
Formazione di bave
Nessuno
Comune sui bordi
Piccole scorie
Nessuno
Usura degli utensili
Filo consumato; nessuna usura fissa dell'utensile
Significativo nelle leghe dure
L'ottica si degrada
Usura degli ugelli
Zona influenzata dal calore
Strato sottile di rifusione
Minimo
ZTA grande
Nessuno
Materiale indurito
Eccellente
Da scarso a discreto
Bene
Bene
Integrità delle pareti sottili
Eccellente
Rischio di deviazione
Distorsione termica
Rischio pressione idrica
Taglio della pila
Sì
Raramente
Sì, but HAZ between layers
Sì, but edges flare
Costo degli utensili
Basso
Alto per materiali duri
Moderato
Moderato
La lettura importante di questa tabella non è che l'elettroerosione a filo vince su ogni riga. La fresatura è spesso più rapida per le tasche di materiali morbidi di grandi dimensioni e il getto d'acqua è preferibile per piastre molto spesse dove la finitura superficiale non è fondamentale. L'elettroerosione a filo dà il meglio di sé quando la parte è sottile, complessa, realizzata con materiale temprato o tagliata in una pila in cui la qualità del bordo deve essere identica su molti strati.
In pratica, le parti aerospaziali vengono spesso prodotte combinando processi. Un componente può essere fresato per rimuovere materiale sfuso, trattato termicamente e quindi tagliato a filo per ottenere la forma finale. Questo percorso ibrido riduce il tempo di ciclo e preserva la precisione delle caratteristiche dipendenti dalla durezza. Poiché il processo viene eseguito in modalità non presidiata dopo la prima configurazione, un operatore può supervisionare diverse macchine durante le ore non di punta, migliorando così l'utilizzo della macchina.
Conclusione chiave: L'elettroerosione a filo è la scelta giusta per parti sottili, complesse, temprate o tagliate a strati; la fresatura e il getto d'acqua rimangono opzioni migliori per la rimozione di materiali morbidi di grandi dimensioni o lastre spesse dove la finitura non è fondamentale.
Tolleranze, finitura superficiale e integrità superficiale
I disegni aerospaziali controllano tre caratteristiche relative alla superficie: precisione dimensionale, ruvidità superficiale e integrità metallurgica. L’elettroerosione a filo li affronta principalmente attraverso il numero di passaggi. Il primo passaggio è il taglio approssimativo; ogni passata successiva viene eseguita a un'energia inferiore con un offset, migliora la finitura e rimuove la maggior parte dello strato rifuso. Il sistema di controllo mantiene lo stesso percorso del filo per ogni passata, quindi ciò che cambia tra una passata e l'altra è l'energia dell'impulso, l'offset e la velocità di avanzamento.
Tipica strategia multi-pass su parti per elettroerosione a filo del settore aerospaziale
Passa
Scopo
Cosa migliora
1° passaggio
Rimozione rapida del materiale: definizione della forma
Geometria; strato rifuso presente
2° passaggio
Semilavorato
Rimuove la maggior parte del livello rifuso; riduce l'ondulazione
3° passaggio
Finisci
Dimensione finale e rugosità per molte parti di volo
4° passaggio (facoltativo)
Ultrafinitura
Sigillatura di superfici e bordi critici per la fatica
Il numero di passaggi necessari per un determinato pezzo e la finitura ottenibile dipendono dalla macchina, dal materiale, dalla rigidità del pezzo e dalle impostazioni del generatore. Ecco perché una prova di taglio sul proprio pezzo è il modo pratico per confermarlo. Per riferimento, la linea di base della serie pubblicata da POOSN è una precisione di lavorazione di 0,02 mm, fino a ±0,012 mm nell'ultima iterazione, con rugosità superficiale fino a Ra ≤ 1,2 μm.
L'integrità della superficie è il fattore che distingue l'elettroerosione a filo nel settore aerospaziale dal taglio a filo generale. Lo strato rifuso, lo strato bianco, è una sottile pellicola solidificata lasciata sul bordo tagliato dopo una passata di sgrossatura. Nella pratica industriale, si dice spesso che un taglio grezzo lasci uno strato bianco dell'ordine di 15-30 μm a seconda dell'energia dell'impulso; un taglio di rifinitura lo porta tipicamente al di sotto di circa 5 μm, mentre una finitura fine lo porta nuovamente più in basso. Se quello strato contiene microfessure, può diventare un sito di inizio della fatica su un disco di turbina o su una staffa strutturale. La conseguenza pratica è la stessa qualunque sia la cifra esatta: una parte aerospaziale certificata dovrebbe normalmente avere almeno una passata di rifilatura dopo il taglio di sgrossatura, e il limite accettabile di strato bianco dovrebbe essere definito nell'ordine di acquisto o sul disegno.
Gli acquirenti dovrebbero richiedere una valutazione metallurgica quando un nuovo processo o materiale viene qualificato. La pratica standard consiste nel sezionare la parte, lucidare e incidere la sezione trasversale, esaminare il bordo al microscopio e registrare il risultato. La valutazione diventa parte del rapporto di ispezione del primo articolo e viene conservata per tutta la durata del programma.
Il taglio conico ha il suo effetto sull'integrità della superficie. Quando il filo scorre ad angolo, il percorso di scarico è più lungo su un lato, il che modifica la finitura locale e può lasciare un bordo più opaco sul raggio interno. Le macchine progettate per angoli di conicità ampi riducono questo problema mantenendo le guide del filo vicine al pezzo in lavorazione e mantenendo un lavaggio uniforme su entrambi i lati: un dettaglio importante per i terreni di tenuta angolati e caratteristiche simili. Laddove la parte richieda un angolo di conicità ampio, potrebbe essere necessaria una macchina WEDM con conicità ampia; sulle macchine standard la capacità di conicità è molto inferiore.
Conclusione chiave: Pianifica ogni lavoro di elettroerosione a filo nel settore aerospaziale con almeno una passata di rifinitura dopo il taglio grezzo, definisci il limite accettabile dello strato bianco sul disegno o sull'ordine di acquisto e conferma la tolleranza ottenibile e termina con una prova di taglio da parte tua.
Come scegliere una macchina per elettroerosione a filo per il settore aerospaziale
Tre classi di macchine per elettroerosione a filo sono comuni nel lavoro aerospaziale: elettroerosione a filo ad alta velocità, elettroerosione a filo a media velocità e elettroerosione a filo con conicità grande. Una macchina a velocità media è spesso considerata un'opzione adatta per l'hardware di volo che richiede tolleranze strette e una finitura superficiale controllata, perché bilancia precisione, finitura e costi operativi. Le macchine ad alta velocità rimangono utili per il taglio grezzo, la preparazione degli utensili e la prototipazione a basso costo. Le macchine con cono grande vengono utilizzate laddove la geometria stessa richiede un angolo ripido. Poiché la scelta giusta dipende dal mix di componenti, la selezione dovrebbe iniziare dal lavoro piuttosto che da una singola figura di specifica.
Inizia con la busta di lavoro. Le parti aerospaziali possono essere sorprendentemente grandi (un elemento del telaio in titanio, ad esempio, può misurare più di un metro di diametro), ma la maggior parte delle parti di precisione si adatta comodamente a un involucro di medie dimensioni. La lista di controllo seguente è quella che consigliamo di utilizzare quando si confrontano i preventivi:
Elenca ogni famiglia di parti con le dimensioni dell'involucro, il materiale, l'angolo di rastremazione e la finitura richiesta.
Calcola i metri tagliati al mese per decidere tra una macchina o due.
Verificare che la macchina possa funzionare senza sorveglianza, inclusa l'affidabile infilatura automatica del filo.
Richiedi una prova di taglio sul materiale e sulla geometria reali prima di emettere l'ordine.
Confronta il programma di formazione e i tempi di risposta dei pezzi di ricambio tra i fornitori.
Al di là della classe della macchina, è importante la configurazione: un servoasse ad alta precisione con feedback su scala di vetro, controllo automatico della tensione del filo, un'unità di raffreddamento dielettrico per la stabilità termica e un sistema di filtri di facile manutenzione. Molti acquirenti richiedono anche una libreria di parametri memorizzati organizzata per materiale, in modo che gli operatori non debbano ricostruire le impostazioni per ogni nuova lega. Un elettroerosione a filo ad alta precisione non è un codice articolo; è una combinazione di allineamento meccanico, qualità del controllo e capacità dell'operatore di leggere le condizioni del gap.
Conclusione chiave: Scegli la classe della macchina dal mix di parti e dall'area di lavoro, non da una singola figura specifica, e controlla i dettagli della configurazione (feedback servo, controllo della tensione del filo, filtrazione e una libreria di parametri del materiale) che determinano la precisione nel mondo reale.