Casa / Novità / Novità del settore / Elettroerosione a filo per componenti automobilistici: tolleranze, scelta della macchina, guida del fornitore
Elettroerosione a filo per componenti automobilistici: tolleranze, scelta della macchina, guida del fornitore
Casa / Novità / Novità del settore / Elettroerosione a filo per componenti automobilistici: tolleranze, scelta della macchina, guida del fornitore
Elettroerosione a filo per componenti automobilistici: tolleranze, scelta della macchina, guida del fornitore
2026-09-21
Considera un lavoro tipico. Un fornitore di freni di livello 1 necessita di 240 inserti D2 temprati, ciascuno con una scanalatura di tenuta da 0,6 mm che deve mantenere una tolleranza di larghezza ridotta e mantenerla dopo la tempra a 60 HRC. Una volta che i pezzi grezzi sono induriti, la cella di fresatura che ha tagliato i prototipi non può più trattenere la scanalatura e la rettifica necessita di una mola con forma personalizzata e di un impianto di tre settimane. Quella nota nell'angolo di un disegno è ciò che sposta un lavoro su una macchina per elettroerosione a filo.
Questa guida è per le persone che fanno questa chiamata: responsabili di sala utensili, ingegneri di processo e team di acquisto che valutano l'elettroerosione a filo per gli utensili automobilistici: inserti per stampi, punzoni, inserti per stampi, utensili da taglio in metallo duro e matrici per laminazione EV. Copre dove si adatta il processo, quale tolleranza può mantenere, come differiscono le classi di macchine e cosa verificare prima di effettuare un ordine.
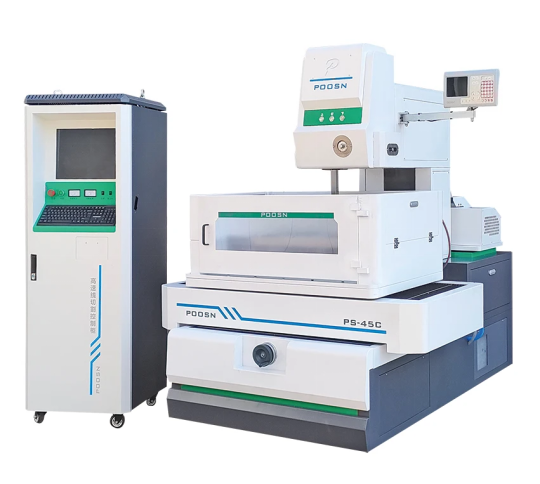
Macchina per elettroerosione a filo a media velocità della serie POOSN PSC con quadro di controllo CNC: taglio multi-passaggio per utensili di precisione e inserti temprati.
L'elettroerosione a filo - scritto anche elettroerosione a filo o WEDM - rimuove il materiale con scariche elettriche controllate tra un elettrodo a filo sottile e il pezzo in lavorazione, immerso o lavato in acqua deionizzata. Poiché il filo non tocca mai la parte, la durezza, lo spessore della parete e le dimensioni dell'elemento smettono di essere barriere: l'acciaio temprato e il metallo duro che nessun tagliente può lavorare vengono tagliati alla dimensione finale in un'unica configurazione, senza forza di taglio e senza bave meccaniche.
La questione ingegneristica non è se una macchina per elettroerosione a filo possa realizzare il pezzo. Di solito può. La domanda è di quale classe di macchina, di quale area di lavoro e di quale capacità di rastremazione ha effettivamente bisogno il lavoro - e la capacità di acquisto che l'officina non utilizzerà mai è il modo più comune per sbagliare questo acquisto.
Perché l'elettroerosione a filo viene utilizzata per gli utensili automobilistici
Quattro vincoli spingono gli utensili automobilistici verso la WEDM e di solito compaiono insieme anziché uno alla volta.
Durezza dopo il trattamento termico. Gli inserti e i punzoni sono completamente temprati, carburati (tipicamente con una profondità della cassa di 0,6–1,2 mm) o realizzati in carburo cementato, poiché devono resistere a centinaia di migliaia di colpi. WEDM rimuove il materiale mediante elettroerosione anziché con un tagliente, pertanto un inserto D2 o SKD11 temprato può essere rifinito a misura dopo la tempra, senza il rischio di distorsione che deriva dalla rettifica di finitura di una parte temprata.
Dimensioni della caratteristica sotto il raggio della fresa. Una scanalatura di tenuta da 0,6 mm ha un raggio d'angolo che nessuna fresa pratica può produrre, e la stessa parete ferma una fessura dell'iniettore da 0,4 mm o un angolo interno quadrato. Il filo è l'utensile: non esiste un raggio dell'angolo dell'utensile da compensare e nessun raggio interno minimo oltre il raggio del filo più lo spinterometro.
Nessuna forza di taglio. Gli alloggiamenti a parete sottile, le nervature da 0,8 mm su una staffa strutturale e i nuclei lunghi e sottili si deformano sotto i carichi di fresatura. La WEDM non applica essenzialmente alcuna forza meccanica, quindi una parete di 0,5 mm può essere tagliata senza supporto e senza ritorno elastico.
Frequenza di revisione. Uno stampo per stampaggio può essere modificato più volte nel programma di un veicolo man mano che arrivano restyling, varianti di allestimento e specifiche regionali. Nel caso del WEDM si tratta di una modifica del programma piuttosto che di un nuovo elettrodo, dispositivo di fissaggio o utensile di formatura, che su volumi di lavoro medio-bassi spesso supera la velocità di taglio più lenta.
Regola empirica: se la parte è conduttiva, più dura di circa 45 HRC e presenta una caratteristica più stretta di 1 mm o una parete più sottile di 1,5 mm, l'elettroerosione a filo appartiene al percorso del processo fin dall'inizio e non viene aggiunta come operazione di salvataggio dopo il fallimento della fresatura.
Parti automobilistiche comuni, stampi e utensili tagliati mediante elettroerosione a filo
Queste sono le applicazioni che effettivamente arrivano alla macchina. Il modello è coerente: la parte è temprata, sottile o geometricamente bloccata per una fresa convenzionale.
Solo valori di riferimento tipici. I risultati effettivi dipendono dalla configurazione della macchina, dal materiale e dallo spessore del pezzo da lavorare, dai parametri di taglio, dal numero di passaggi, dalle condizioni termiche e dal metodo di ispezione. Questi dati non rappresentano un valore garantito per nessuna macchina e non devono essere indicati come tolleranza contrattuale.
Categoria della parte
Materiale tipico
Tolleranza di riferimento tipica
Motivo WEDM specificato
Inserti per matrici, punzoni ed estrattori per stampaggio
D2, SKD11, Cr12MoV, carburo
0,003–0,008 millimetri
Taglio dopo l'indurimento; nessuna distorsione da macinazione
Inserti per pressofusione e stampi ad iniezione
H13, 8407, S136
0,005–0,010 mm
Nervature strette e profonde e pareti sbozzate
Forcelle del cambio e attrezzatura sincronizzatore
20MnCr5, SCM415
0,008–0,012 millimetri
Superfici cementate e caratteristiche angolari strette
Scanalature di tenuta della pinza freno
Ghisa, lega di alluminio
0,008–0,015 mm
Larghezza della scanalatura sotto il raggio della fresa
Sedi degli iniettori e orifizi di spruzzo
Acciaio inossidabile temprato, acciaio per utensili
0,003–0,006 mm
Rotondità e integrità della superficie all'interno di un foro
Alloggiamenti dei sensori e inserti dei connettori
Ottone, rame berillio
0,010–0,020 mm
Pareti sottili che non possono sopportare la forza di serraggio
Utensili da taglio, brocce e alesatori in metallo duro
Carburo di tungsteno
0,003–0,008 millimetri
Durezza oltre la durata economica della mola abrasiva
Laminazione del motore EV e stampi del rotore
Carburo, acciaio per utensili temprato
0,002–0,005 mm
Bordi senza bave e precisione di laminazione impilata
Due categorie pagano da sole la macchina. Gli inserti per stampaggio temprati sono il caso classico; Le matrici di laminazione EV sono quelle in più rapida crescita, perché una bava si moltiplica su migliaia di fogli impilati e può diventare un cortocircuito nello statore o nel rotore finito. L'elettroerosione a filo può produrre bordi privi di bave e passaggi di finitura aggiuntivi possono ridurre significativamente lo spessore dello strato rifuso e migliorare l'integrità della superficie.
Materiali adatti per l'elettroerosione a filo nel settore automobilistico
L'elettroerosione è spesso definita indipendente dal materiale perché necessita solo di conduttività elettrica. In pratica, la metallurgia modifica ancora la velocità di taglio, l’integrità della superficie e il numero di passaggi necessari: differenze abbastanza grandi da influenzare una quotazione.
Gruppo materiale
Comportamento nel WEDM
Nota pratica
Acciai per utensili temprati (D2, SKD11, Cr12MoV, H13)
Gruppo più semplice: comportarsi bene, lavare in modo pulito, mantenere la tolleranza durante i passaggi
I tagli multipassata su un inserto da 40 mm raggiungono una superficie con finitura fine
Acciai da cementazione e da cementazione
La custodia rigida su un nucleo più morbido si erode a velocità diverse; il filo resta indietro nella custodia e accelera nel nucleo
Ridurre i parametri di sgrossatura e controllare il flussaggio; gli angoli mostrano prima la differenza
Carburo cementato
Taglia bene, ma le microfessurazioni e l'esaurimento del cobalto rappresentano un rischio reale con un'energia di scarica elevata
Sgrossatura a basso consumo energetico più una o due passate di rifilatura extra
Leghe di titanio e nichel (Ti-6Al-4V, Inconel)
Taglia più lentamente dell'acciaio a parità di spessore; rischio dello strato di rifusione se i rifili vengono saltati
Un minimo di tre passaggi è comune laddove l'integrità della superficie è fondamentale
Leghe di alluminio e rame
L'alluminio si taglia velocemente ma può ossidarsi; il rame e l'ottone conducono il calore e tagliano in modo meno efficiente
Non quotare nessuno dei due sulla stessa tariffa oraria dell'acciaio per utensili
Il carburo e le leghe di nichel sono i due gruppi in cui salvare una passata di rifinitura è una falsa economia, perché il danno si manifesta settimane dopo come scheggiatura o cricca da fatica piuttosto che come un cedimento dimensionale immediato.
Quale tolleranza può mantenere l'elettroerosione a filo?
La tolleranza stampata su un disegno e la tolleranza che un'officina può mantenere nella produzione sono due numeri diversi. La maggior parte del volume degli utensili per il settore automobilistico si colloca al centro dell’intervallo pratico, che è esattamente il punto in cui gli aspetti economici dell’elettroerosione a filo sono più favorevoli.
Inserti per matrici e stampi temprati sedersi all'estremità più stretta, perché lo spazio di tranciatura e rifilatura imposta direttamente l'altezza della bava e la durata dello stampo. Per raggiungere questa fascia sono necessari una macchina di precisione, un ambiente controllato e tre o più passaggi.
Sedi degli iniettori sono solitamente governati dalla rotondità e dalla finitura superficiale piuttosto che dalle dimensioni assolute, una distinzione importante quando si scrive una specifica di acquisto.
Utensili per forcella del cambio e sincronizzatore arriva in una gamma che una macchina a velocità media con due passaggi di taglio gestisce comodamente e in modo ripetibile.
Scanalature di tenuta della pinza freno sono generalmente una passata di sgrossatura più una passata di rifinitura sulla maggior parte delle classi di macchine.
Staffe strutturali e rinforzi sono la categoria più sciolta, dove un taglio ad alta velocità a passaggio singolo è solitamente sufficiente, a meno che i requisiti di qualità del bordo non dicano diversamente.
Al di sotto della fascia di finitura fine la curva dei costi vira bruscamente verso l'alto: sono necessari un ambiente a temperatura controllata, tre o più passaggi, un'alimentazione del filo più lenta e un livello di disciplina dell'operatore che non tutte le officine possono sostenere su tre turni. Alla fine, il concorrente onesto è il taglio laser o plasma ad alta definizione piuttosto che la fresatura.
Separare la tolleranza di cui effettivamente ha bisogno il cliente dalla tolleranza stampata sul disegno è l'abitudine più preziosa in questo settore. Le citazioni possono raddoppiare quando una nota generale scritta per una superficie funzionale viene applicata su una superficie che non tocca mai un'altra parte.
Elettroerosione a filo ad alta velocità, a media velocità e con conicità larga
Elettroerosione a filo ad alta velocità , spesso costruito attorno alla piattaforma DK77, offre il costo più basso per millimetro quadrato di taglio. È la risposta giusta per staffe, spessori, punzoni semplici e qualsiasi lavoro in cui è accettabile una fascia più allentata.
Elettroerosione a filo a media velocità si colloca tra le macchine ad alta velocità e quelle di precisione. Aggiunge il taglio multi-passaggio controllato e una guida del filo più rigida, e questa combinazione è ciò che sposta la banda ottenibile dall'estremità libera verso l'estremità con finitura fine: uno dei motivi per cui le macchine a media velocità sono ampiamente specificate per gli utensili automobilistici. Il costo per taglio è superiore a quello di una macchina ad alta velocità, ma il tasso di scarti e le ore di finitura manuale diminuiscono.
Taglio multi-passaggio è una capacità piuttosto che una classe di macchina: una passata di sgrossatura seguita da una o più passate di rifinitura con un'energia di scarico progressivamente inferiore. Ogni macchina di precisione e a velocità media lo supporta, ed è ciò che offre sia la tolleranza più stretta che la finitura superficiale più fine richieste dalle specifiche automobilistiche: un taglio a passaggio singolo non è mai in grado di raggiungerli. Confermare il numero di passaggi di rifinitura supportati dal controllo prima di considerare qualsiasi altra cosa, perché quel numero stabilisce il livello di tolleranza ottenibile.
Macchine per elettroerosione a filo di precisione , che trattengono le bande più strette con filo più piccolo, sono giustificati principalmente per le matrici di laminazione EV, gli utensili per iniettori e i lavori in metallo duro dove i requisiti di tolleranza e integrità della superficie sono veramente severi. Costano molto di più e necessitano di un ambiente controllato.
Acquista la classe che copre la fascia di tolleranza di cui hai veramente bisogno, non il disegno più ristretto nel file, perché il divario di prezzo tra le classi è molto maggiore della differenza di qualità ottenibile nei normali lavori automobilistici.
Come scegliere la macchina per elettroerosione a filo giusta per gli utensili automobilistici
La selezione funziona meglio dalla parte che da un catalogo. Esegui questa catena in ordine:
Dimensioni e peso della parte - imposta l'area di lavoro e il carico della tavola e di solito esclude le macchine prima di qualsiasi altra cosa.
Materiale e durezza — imposta la strategia di passaggio e se una libreria di parametri deve essere creata da zero.
Tolleranza e finitura che contano davvero — imposta la classe della macchina e se è necessario un ambiente controllato.
Conicità — pareti con sformo, scarico o angolate decidono se è necessaria una macchina con capacità di rastremazione.
Metri tagliati mensili — decide tra una macchina e due.
La tabella seguente è un punto di partenza, non una specifica.
Se il tuo lavoro è
Inizia con
Inserti D2 / SKD11 temprati a circa 20–30 µm
Macchina ad alta velocità serie DK77
Utensili di precisione che richiedono un controllo dimensionale più rigoroso e una finitura più fine
Macchina a media velocità della serie PSC
Utensili generali di precisione in cui domina il costo per pezzo
Serie DK-BC
Pareti angolate, sformo o conicità profonda
Serie a cono largo (DKD).
La raccomandazione dipende ancora dal pezzo e il modo affidabile per stabilirlo è una prova di taglio sul proprio materiale piuttosto che un confronto con le figure del catalogo.
Taglio conico per filiere e stampi angolari
Le matrici e gli stampi automobilistici raramente hanno pareti diritte: gli angoli di sformo, gli angoli di scarico e le aperture della matrice che si rastremano dal tagliente verso il basso nella zona di spoglia richiedono tutti l'inclinazione del filo.
Conicità capability is always quoted at a specified workpiece height e l'angolo raggiungibile diminuisce man mano che la parte diventa più alta. Una macchina classificata per un dato angolo ad un'altezza Z non la manterrà necessariamente ad un'altra.
Specificare la rastremazione sia in base all'angolo che alla deviazione massima ad un'altezza specificata. Il valore della deviazione, non l'angolo massimo, decide se uno stampo viene assemblato correttamente ed è il numero che manca nella maggior parte delle citazioni.
Macchine a cono grande utilizzare il controllo indipendente dell'asse U/V con una testa conica dedicata, in modo che il lavaggio e la tensione rimangano costanti mentre il filo si inclina. Senza di ciò, la qualità del taglio sulla superficie rastremata e la precisione degli angoli peggiorano.
Conicità is not free. Su fori passanti diritti, grezzi in metallo duro e punzoni semplici aumenta i costi senza alcun vantaggio; se il disegno non mostra bozze, rilievi o pareti angolate, lasciarlo fuori dalle specifiche.
I modelli a cono largo di POOSN sono specificati fino a ±45°.
Macchine per elettroerosione a filo POOSN per utensili automobilistici
POOSN è il marchio per l'elettroerosione a filo di Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. La fabbrica produce macchine per elettroerosione a filo da tre decenni in quattro famiglie: PS, PSC a media velocità, DK ad alta velocità e taglio conico di grandi dimensioni - ed esporta nel sud-est asiatico, nell'Asia occidentale, in Europa e nelle Americhe come produttore diretto piuttosto che come società commerciale.
Solo funzionalità a livello di serie. Le buste del modello, le corse, i carichi della tavola e le figure della conicità cambiano con la configurazione e devono essere confermati rispetto alla scheda tecnica corrente per il modello citato.
Serie
Ideale per
Punto chiave
Serie PSC (PSC35C / PSC45C / PSC50C / PSC60C)
Utensili automobilistici di precisione
Taglio multipassata a media velocità; precisione e finitura
Serie DK-BC
Utensileria generale di precisione
Equilibrio tra velocità e costi; ripetere la precisione di posizionamento di 0,002 mm
Serie DK77
Taglio grezzo e utensileria generale
Taglio economico su materiale temprato
Serie a cono largo (DKD).
Conicitàed dies and molds
Taglio conico ad ampio angolo, fino a ±45°
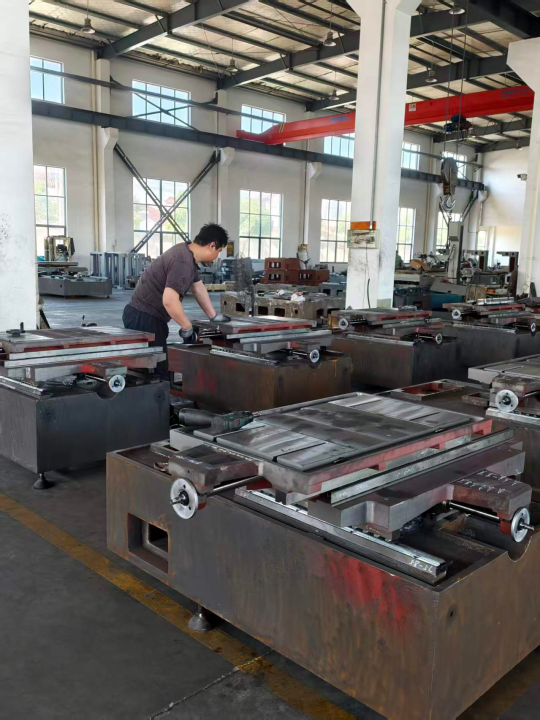
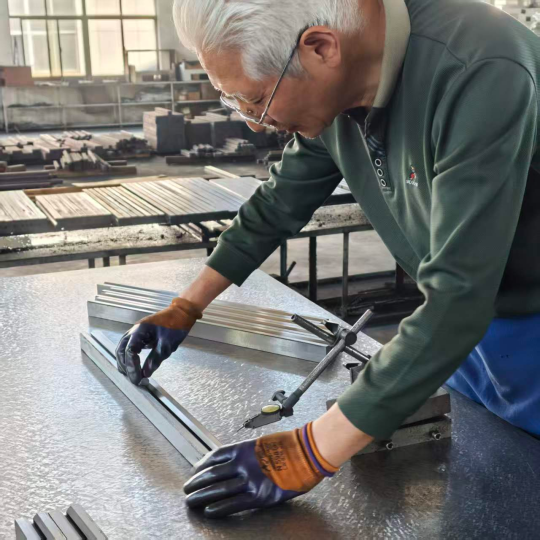
Macchine per elettroerosione a filo della gamma POOSN. Lavori di assemblaggio della macchina e delle guide nell'officina POOSN, eseguiti prima dell'allineamento finale.
In che modo POOSN verifica la precisione della macchina per elettroerosione a filo
Dire a un acquirente di "chiedere un rapporto sull'interferometro laser" è facile; mostrare cosa succede in fabbrica è più utile. Questa è la catena di verifica dietro una macchina POOSN:
Processoo della piastra a sella — 12 ore di rinvenimento, 24 ore di raffreddamento naturale e distensione manuale, in modo che la geometria resista per anni di servizio anziché solo durante il test di accettazione.
Assemblaggio e allineamento rispetto ad un riferimento meccanico o laser, con precisione della guida controllata in officina invece che corretta alla fine della linea.
Precisione di posizionamento misurata con un interferometro laser prima della spedizione , con il rapporto di prova rilasciato al cliente.
Tre cancelli di ispezione — parti in entrata, processo di assemblaggio e pre-spedizione finale — coperti da otto ispettori della qualità a tempo pieno.
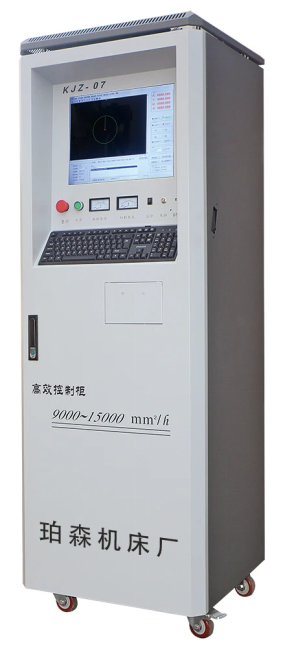
Sistema di controllo abbinato — KJZ-07, ZHZK-03, CHK.CNC.SYS o SN-10000, a seconda della macchina.
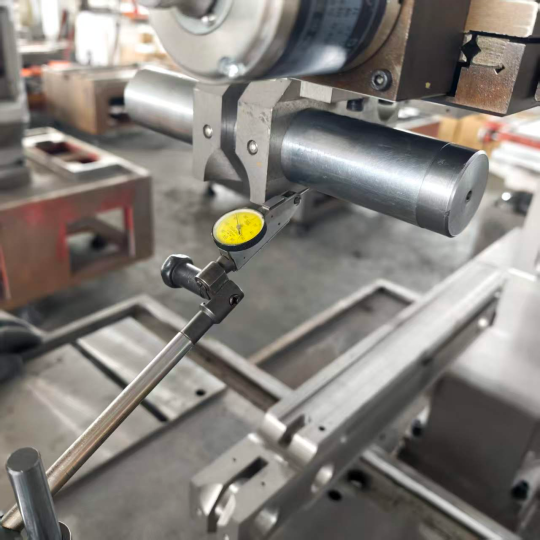
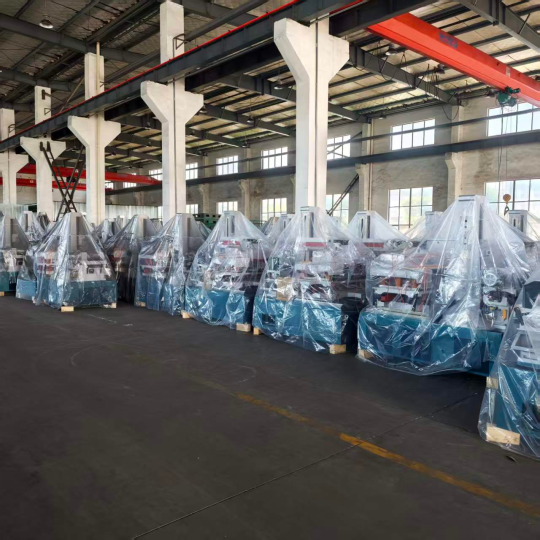
Controllo precisione dimensionale in fase di assemblaggio. Il controllo dell'interferometro laser sulla precisione del posizionamento è un test separato e documentato prima della spedizione. Armadio di controllo CNC POOSN: il controller è adattato alla macchina e documentato in inglese per gli ordini di esportazione. Macchine assemblate, testate e preparate per la spedizione: il punto in cui il rapporto sull'accuratezza viaggia con la macchina.
Non sei sicuro se la tecnologia WEDM ad alta velocità, media o con cono largo sia adatta ai tuoi utensili automobilistici? Inviaci le dimensioni della parte, il materiale, lo spessore e le tolleranze che effettivamente contano e ti risponderemo con un consiglio sulla macchina anziché con una pagina di catalogo.
Elettroerosione a filo vs fresatura, taglio laser, rettifica ed elettroerosione a tuffo
Il confronto che conta non è l’elettroerosione a filo rispetto alla fresatura in astratto. È il processo che fornisce una caratteristica conforme al costo totale più basso su un materiale specifico.
Intervalli di riferimento per il confronto dei processi, non specifiche di alcuna macchina. I risultati effettivi dipendono dal materiale, dallo spessore, dagli strumenti, dai parametri e dal metodo di ispezione.
Process
Limite di durezza
Tolleranza di riferimento
Raggio d'angolo
La migliore vestibilità nel settore automobilistico
Elettroerosione a filo
Qualsiasi materiale conduttivo, indipendentemente dalla durezza
Il taglio laser è un paragone che merita di essere ampliato, perché viene spesso proposto come sostituto del WEDM ad alta velocità sui grezzi automobilistici. Il laser vince sulle lamiere piane dove la tolleranza è ampia e le condizioni dei bordi non sono critiche. Perde non appena il pezzo diventa spesso, non appena la zona termicamente alterata diventa inaccettabile o non appena la tolleranza richiesta si restringe ben al di sotto di 0,05 mm. Sugli utensili temprati a 60 HRC, il laser non è in discussione.
La rettifica e l'elettroerosione a filo si sovrappongono al lavoro con stampi temprati e la divisione è semplice: la rettifica gestisce facce piane e caratteristiche cilindriche in modo più veloce ed economico, mentre la WEDM gestisce profili interni, fessure strette, angoli interni acuti e tutto ciò che richiederebbe una ruota con forma personalizzata. La maggior parte delle officine di utensili automobilistici gestiscono entrambi e instradano il lavoro di conseguenza.
Pochi processi combinano durezza illimitata del pezzo, tolleranza nell'ordine di pochi micron e forza di taglio pari a zero: ecco perché le matrici temprate per autoveicoli e gli utensili a parete sottile continuano a tornare all'elettroerosione a filo nonostante la velocità di taglio più lenta.
Come valutare un produttore o fornitore di elettroerosione a filo
I clienti del settore automobilistico controllano la propria catena di fornitura degli utensili e tale pressione si ripercuote su chi fornisce la macchina. Una macchina che funziona bene in una demo ma non ha un canale per i ricambi, nessun impegno di assistenza e nessuna procedura di ricertificazione della precisione diventa un collo di bottiglia della produzione entro diciotto mesi. Richiedere per iscritto quanto segue:
Precisione misurata dell'unità specifica , con il metodo di prova denominato: un rapporto dell'interferometro laser sulla macchina reale, non una figura di catalogo per la linea del modello.
Il numero di passaggi di taglio supportati dal controllo – questo pone le basi per la tolleranza raggiungibile, ed è una domanda che la maggior parte degli acquirenti dimentica di porre.
Tempi di consegna dei pezzi di ricambio per gli articoli che interrompono la produzione : schede di alimentazione, motori tensionatori filo, azionamenti assi UV e componenti di controllo. Un tempo di consegna impegnato scritto vale più di un prezzo della macchina inferiore.
Supporto dei parametri per il tuo mix di materiali — punti di partenza per carburo, acciaio carburato e, ove pertinente, leghe di titanio e nichel agli spessori effettivamente eseguiti.
Una prova di taglio sul proprio materiale , con il rapporto di prova e il set di parametri utilizzati.
Un test di accettazione della macchina su un pezzo di prova che rappresenta la geometria, misurando la finitura del bordo, il comportamento degli angoli e l'angolo di rastremazione.
Documentazione inglese — manuale operativo, disegni elettrici, elenco dei parametri e documentazione di controllo.
Configurazione elettrica — requisiti di tensione, fase e connessione per la vostra struttura, oltre all'elenco dei componenti elettrici.
Supporto al sistema di controllo — controller e versione, come vengono gestiti gli aggiornamenti e i ricambi e se la macchina dipende da una connessione Internet per l'esecuzione o l'aggiornamento.
Formazione, documentazione di esportazione e personalizzazione — cosa è incluso e in quale lingua; imballaggio, carico e documenti doganali per la vostra destinazione; e se la fabbrica può fornire attrezzature, involucri più alti, corsa Z estesa o integrazione di celle di automazione anziché solo macchine a catalogo.
Prima di confrontare i prezzi, normalizza le quotazioni: aggiungi il primo anno di materiali di consumo, il rischio dei pezzi di ricambio implicito nei tempi di consegna indicati e il valore del parametro e del supporto formativo offerto. Le macchine che differiscono notevolmente nel prezzo di acquisto possono invertirsi completamente una volta inclusi questi fattori. Per gli utensili automobilistici, il rapporto con il fornitore conta più delle specifiche della macchina, perché un tempo di consegna documentato e una tabella di parametri pronta sono ciò che mantiene la macchina in produzione nel terzo anno.
Hai bisogno di una prova di taglio prima di ordinare? Inviaci il tuo disegno e le specifiche del materiale e noi taglieremo la parte e la restituiremo con il risultato misurato.
Costi, materiali di consumo e manutenzione dell'elettroerosione a filo per il settore automobilistico
Il costo per pezzo è dominato da tre variabili: lunghezza di taglio, altezza del pezzo e numero di passaggi. Un taglio a due passate su un inserto in acciaio da 40 mm richiede sostanzialmente più tempo macchina rispetto a un taglio a passata singola sulla stessa geometria, e l’aumento è quasi interamente dovuto al tempo macchina piuttosto che al consumo di filo.
Il costo del filo dipende da come la macchina lo utilizza: dove il filo viene riutilizzato fino alla rottura o fino a quando il diametro scende sotto la soglia di utilizzo è una voce di costo minore, mentre dove è monouso il consumo diventa una voce visibile. In ogni caso, alle lunghezze di taglio tipiche del settore automobilistico, il filo rappresenta solitamente una piccola quota del costo totale della parte, quindi ottimizzare il numero di passaggi di rifilatura è più importante che acquistare un filo più economico.
Oltre al filo, i materiali di consumo sono filtri dielettrici, resina, ugelli e gruppi di guida. La vita guida è la voce più spesso sottovalutata : su una macchina a tre turni, le guide superiore e inferiore dovrebbero essere ispezionate mensilmente e sostituite secondo un programma piuttosto che in caso di guasto, perché una guida usurata appare come un errore di conicità che si insinua gradualmente ed è facile non notarlo finché le parti non iniziano a fallire l'ispezione.
Una routine di turni brevi ne previene la maggior parte:
Pulire i filtri dielettrici nei tempi previsti, non in caso di allarme.
Verificare settimanalmente la tensione del filo con un manometro anziché a orecchio.
Ricontrollare periodicamente la precisione del posizionamento, poiché la deriva termica si accumula in modo invisibile sulla parte.
Mantenere la conduttività dielettrica entro l'intervallo specificato dal costruttore della macchina: la deriva della conduttività modifica le caratteristiche della scintilla e quindi la tolleranza.
Registra ogni sostituzione della guida.
In una cella a tre turni, la sostituzione programmata delle guide e il controllo della conducibilità dielettrica prevengono più scarti di qualsiasi programma di formazione degli operatori, poiché entrambi i guasti si sviluppano lentamente e sono invisibili su un singolo componente.
Domande frequenti sull'elettroerosione a filo nel settore automobilistico
Quale tolleranza può mantenere il WEDM automobilistico nella produzione?
Dipende più dalla strategia di passata e dall'ambiente dell'officina che dalla marca della macchina: una macchina a media velocità con due o tre passate gestisce in modo ripetibile la metà dell'intervallo pratico, una macchina di precisione in un ambiente controllato raggiunge la parte più difficile e una macchina ad alta velocità a passaggio singolo copre la parte libera. Le fasce di riferimento sopra descrivono requisiti tipici, non valori garantiti.
L’elettroerosione a filo può tagliare una parte cementata o cementata?
SÌ. La custodia cementata e il nucleo più morbido si erodono a velocità leggermente diverse, quindi ridurre i parametri di sgrossatura e controllare attentamente il lavaggio. Gli angoli mostrano prima la differenza e la soluzione abituale è una passata di sgrossatura più lenta più una passata di rifilatura aggiuntiva.
La WEDM ad alta o media velocità è migliore per gli utensili automobilistici?
La velocità media è la scelta abituale quando il lavoro richiede una tolleranza stretta e una finitura controllata, perché il taglio multi-passaggio e una guida a filo rigido trattengono la fascetta molto meglio. L'alta velocità rimane la scelta migliore per staffe, spessori e punzoni semplici dove la banda allentata è accettabile e prevale il costo per pezzo.
L’elettroerosione a filo può produrre parti automobilistiche in grandi quantità?
Elettroerosione a filo machines are best described as production tooling rather than production parts equipment. One machine can run unattended through the night on a stack of die inserts, and a cell of three or four can serve a full tool room. For consumer parts in hundreds of thousands of pieces, wire EDM makes the die, not the part.
Quale filo dovrebbe essere specificato per gli stampi automobilistici?
Specifica il tipo e il diametro del filo attorno al quale è costruita la libreria dei parametri del costruttore per il tuo materiale e spessore e confermalo per iscritto. Le qualità rivestite sono comunemente utilizzate per migliorare la sgrossatura e la qualità dei bordi nelle passate di rifilatura; per le macchine ad alta velocità con filo alternativo, il filo di molibdeno rimane lo standard.
Cosa è necessario verificare prima di ordinare una macchina per elettroerosione a filo per lavori automobilistici?
Il numero di passaggi di taglio supportati dal controllo, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Richiedi una prova di taglio
Una sala attrezzi che serve programmi di stampaggio, freni, trasmissione ed EV in genere necessita di una macchina a media velocità per il lavoro stretto e di una o due macchine ad alta velocità per il lavoro di volume, oltre alla capacità di conicità se il lavoro con lo stampo fa parte del mix. Inviare un disegno con il materiale, la durezza, lo spessore e le tolleranze che contano davvero è il modo più veloce per ottenere un consiglio utile sulla macchina piuttosto che una pagina di catalogo: la risposta di solito cambia una volta che la banda di tolleranza reale viene separata dalle note generali.